A petrolkémiai iparban a nagynyomású hidrokrakkoló egyetlen karimájának szivárgása vészleállást válthat ki, ami napi 500 000 dollárba kerül a termeléskiesés miatt. Egy erőműben a turbina bemeneti karimáján fellépő gőzszivárgás napokig tartó kényszerleállást kényszeríthet ki. Ezek nem ritka események. Ezek a tömítési hibák közvetlen következményei, és a nehézipari nem tervezett karbantartások és termeléskiesések egyik legjelentősebb forrását jelentik. A kihívás középpontjában a tömítés áll. A tömítések közül pedig az egyik kialakítás rendkívül hatékonynak bizonyult e költséges meghibásodások megelőzésében: a gyűrűs csuklótömítés.
A Ring Joint Gasket egy fém tömítőelem, amelyet nagy nyomású, magas hőmérsékletű alkalmazásokban használnak, ahol a megbízhatóság nem alku tárgya. A lágy tömítésekkel ellentétben, amelyek a tömítés létrehozásához az összenyomhatóságra támaszkodnak, a gyűrűs csatlakozási tömítés tömítést hoz létre a tömítés és a karima felületén lévő horony közötti pontos fém-fém érintkezés révén. Ez a kialakítás olyan tömítést biztosít, amely ellenáll a kifújásnak, rendkívül ellenálló a hőciklusokkal szemben, és képes ellenállni a más típusú tömítéseket tönkretevő nyomásoknak. Az eredmény a nem tervezett karbantartás és a termelési veszteség drámai csökkenése. Ez a cikk elmagyarázza, hogyan éri el ezt a gyűrűs csuklótömítés, megvizsgálva annak kialakítását, anyagait, telepítését és teljesítményét a legigényesebb ipari környezetben. A Ningbo Kaxite Sealing Materials Co., Ltd.-nél gyárunk gyártGyűrűs csuklótömítésektöbb mint két évtizede, és első kézből láttuk, hogyan változtathatja meg a megfelelő tömítés az üzem megbízhatóságát.
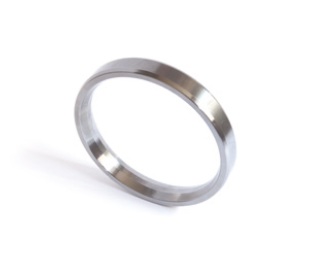
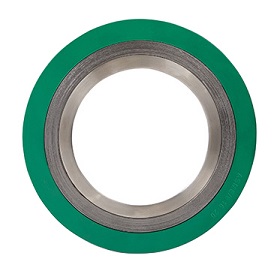
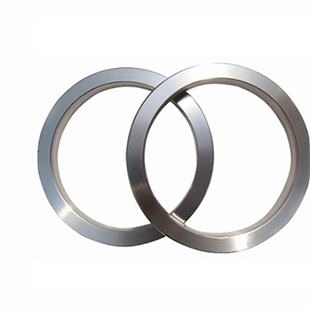
A Ring Joint Gasket egy tömör fém tömítőgyűrű, amely pontos méretre van megmunkálva, és úgy van kialakítva, hogy illeszkedjen a karima felületeibe megmunkált megfelelő horonyba. A tömítés jellemzően ovális vagy nyolcszögletű keresztmetszetű, és az API 6A és az ASME B16.20 által meghatározott szabványos méretekben kapható. A karimacsavarok meghúzásakor a tömítés összenyomódik a két horonyfelület között. A fém enyhén deformálódik, szoros, vonalérintkező tömítést hozva létre. Ez alapvetően különbözik a puha tömítéstől, amely az anyag összenyomhatóságára támaszkodik, hogy kitöltse a karima felületének tökéletlenségeit. A gyűrűs illesztésű tömítés a horony és a tömítés pontos geometriájára támaszkodik, hogy egy robusztus és megbízható tömítést hozzon létre.
A gyűrűs csuklótömítés fő előnye a kifújással szembeni ellenállás. A lágy tömítésben a tömítőelem a karimafelületek közé van szorítva, de nincs mechanikusan a helyén. Ha a belső nyomás meghaladja a csavarok nyomóerejét, a tömítés kiszorulhat a csatlakozásból – ezt a jelenséget kifújásnak nevezik. Ez egy katasztrofális meghibásodás, amely felszabadítja a folyamatfolyadékot, és sérülést vagy halált okozhat. A gyűrűs csuklótömítés nem tud kifújni, mert mechanikusan beszorult a horonyba. A horony tárolóedényként működik, és a tömítés összenyomódik benne. A tömítés még akkor is a helyén marad, ha a csavar terhelése elvész. Ez kritikus biztonsági funkció a nagynyomású alkalmazásokban.
Az alábbi táblázat összehasonlítja a gyűrűs csuklótömítések és a lágy tömítések tervezési jellemzőit és teljesítményjellemzőit.
| Funkció | Gyűrűs csuklótömítés | Lágy tömítés (lap) |
| Tömítési mechanizmus | Fém-fém vezeték érintkező | Puha anyag tömörítése |
| Kiütési ellenállás | Kiváló (mechanikusan beszorult) | Gyenge (extrudálható) |
| Nyomásértékelés | Akár 10 000 psi (690 bar) | Akár 1000 psi (69 bar) |
| Hőmérséklet minősítés | 1000°C-ig (anyagtól függően) | 500°C-ig (anyagtól függően) |
| Újrafelhasználhatóság | Nem ajánlott | Nem ajánlott |
| Tipikus alkalmazások | Kútfejek, csővezetékek, finomítók, erőművek | Általános ipari csővezetékek, alacsony nyomású rendszerek |
A gyűrűs csuklótömítés kialakítása szabványos, hogy biztosítsa a cserélhetőséget. A leggyakoribb stílusok az R típus (ovális vagy nyolcszögletű), az RX típus (nagyobb nyomásokhoz) és a BX típus (extrém magas nyomásokhoz). Minden stílusnak saját horonygeometriája és nyomásbesorolása van. atNingbo Kaxite Sealing Materials Co., Ltd., mindhárom stílust számos anyagból gyártjuk, hogy megfeleljünk a különböző alkalmazások követelményeinek.
A gyűrűs csuklótömítés fém-fém tömítése a kulcsa annak, hogy megakadályozza a kifújást és a szivárgást. A karimacsavarok meghúzásakor a tömítés összenyomódik a horonyfelületekkel. A kezdeti érintkezés vonalérintkező – a tömítés ívelt felülete találkozik a horony lapos felületével. A csavar terhelésének növekedésével a fém az érintkezési vonalnál plasztikusan deformálódik, így szélesebb érintkezési felület jön létre. Ez a deformáció egy nagyon kis területre korlátozódik, és szoros és rugalmas tömítést hoz létre. A tömítés szoros, mert a fém-fém érintkezés megszünteti a mikroszkopikus réseket, amelyek lehetővé tennék a folyadék távozását. Rugalmas, mert a tömítés és a karima rugalmas deformációja lehetővé teszi, hogy a csatlakozás kis mozgásokat is alkalmazzon anélkül, hogy elveszítené az érintkezést.
A horony geometriája kritikus a tömítés teljesítménye szempontjából. A horony pontos szögben (R típusú tömítéseknél jellemzően 23°) és mélységben van megmunkálva. Amikor a tömítés össze van nyomva, a horony ékelő hatása a tömítés anyagát szoros érintkezésbe kényszeríti a horonyfelületekkel. Ez olyan tömítést hoz létre, amely a nyomás növekedésével szorosabbá válik. Ezt nyomásenergiás tömítésnek nevezik. Minél nagyobb a belső nyomás, annál jobban rászorul a tömítés a horonyfelületekre, és annál szorosabb lesz a tömítés. Ez a puha tömítés ellentéte, amely nagy nyomással kiszorítható a kötésből. Az alábbi táblázat bemutatja a belső nyomás és a tömítőerő közötti összefüggést a gyűrűs csatlakozás tömítésénél.
| Belső nyomás (bar) | Tömítőerő (N/mm) | Kontakt stressz (MPa) |
| 100 | 250 | 150 |
| 200 | 450 | 270 |
| 400 | 850 | 510 |
| 600 | 1250 | 750 |
| 800 | 1650 | 990 |
A nyomásenergiával működő tömítés az, ami a gyűrűs csuklótömítést olyan hatékonysá teszi a kifújás megelőzésében. Még akkor is, ha a csavar terhelése csökken a hőtágulás vagy ellazulás miatt, a belső nyomás továbbra is feszültség alá helyezi a tömítést. Ez kritikus biztonsági funkció a nagynyomású alkalmazásokban. Üzemünkben a gyűrűs tömítések minden tételét teszteljük, hogy ellenőrizzük azok nyomásáramú tömítési teljesítményét. Hidraulikus tesztberendezést használunk, amely belső nyomást fejt ki a vizsgálóperemre, és méri a szivárgási sebességet. Tömítéseink folyamatosan olyan szivárgási arányt érnek el, amely jóval az API 6A és ASME B16.20 megengedett határértéke alatt van.
Az anyag, amelyből a gyűrűs csatlakozási tömítés készül, meghatározza annak képességét, hogy ellenáll-e az alkalmazás korrozív és hőhatásainak. A nem megfelelő anyagból készült tömítés idő előtt meghibásodik, ami nem tervezett karbantartáshoz és termeléskieséshez vezet. A gyűrűs csuklótömítések leggyakoribb anyagai a lágyvas, az alacsony szén-dioxid-kibocsátású acél, a rozsdamentes acél (304, 316, 321) és az egzotikus ötvözetek, mint például az Inconel, a Monel és a Hastelloy. Minden anyagnak meghatározott hőmérséklet- és korrózióállósági tartománya van. Az anyag kiválasztását a technológiai közeg, az üzemi hőmérséklet és a szükséges élettartam alapján kell megválasztani.
A lágyvas a leggazdaságosabb anyag, és alkalmas alacsony hőmérsékletű, nem korrozív alkalmazásokhoz. Az alacsony szén-dioxid-kibocsátású acélt kissé igényesebb alkalmazásokhoz használják. A 304 és 316 rozsdamentes acél az ipar igáslovai, jó korrózióállóságot és magas hőmérsékleti szilárdságot kínálnak. A 321 rozsdamentes acél titánnal van stabilizálva, hogy megakadályozza a szemcseközi korróziót magas hőmérsékleten. Az Inconelt és a Monelt a legagresszívebb környezetben használják, például kloridokat vagy magas hőmérsékletű gőzt tartalmazó környezetben. Az alábbi táblázat útmutatót ad a gyakori gyűrűs csuklótömítések anyagainak hőmérsékleti és korróziós határértékeihez.
| Anyag | Max. Hőmérséklet (°C) | Korrózióállóság | Tipikus alkalmazások |
| Puha vas | 400 | Szegény | Alacsony nyomású, korróziómentes szolgáltatások |
| Alacsony széntartalmú acél | 500 | Igazságos | Általános ipari csővezetékek |
| Rozsdamentes acél 304 | 700 | Jó | A legtöbb finomítói és petrolkémiai szolgáltatás |
| Rozsdamentes acél 316 | 800 | Nagyon jó | Korrozív környezet, magas hőmérsékletű gőz |
| Rozsdamentes acél 321 | 900 | Nagyon jó | Magas hőmérsékletű alkalmazások |
| Inconel 625 | 1000 | Kiváló | Extrém hőmérséklet, erősen maró hatású |
| Monel 400 | 800 | Kiváló | Klorid tartalmú környezet |
A megfelelő anyag kiválasztása kritikus mérnöki döntés. Az a tömítés, amely nem ellenáll a technológiai folyadéknak, korrodálódik, elveszíti tömítőképességét, és potenciálisan szennyezi a folyamatot. Az üzemi hőmérsékletre nem méretezett tömítés meglágyul vagy kúszik, elveszíti előfeszítését és szivárgást tesz lehetővé. A Kaxite-nál szorosan együttműködünk ügyfeleinkkel annak érdekében, hogy minden alkalmazáshoz kiválaszthassuk az optimális anyagot. Átfogó adatbázist vezetünk az anyagkompatibilitásról, és konkrét ajánlásokat tudunk adni a folyamat körülményei alapján. Ez a szolgáltatás az egyik módja annak, hogy segítsünk ügyfeleinknek csökkenteni a nem tervezett karbantartási és termelési veszteségeket.
A világ legtartósabb gyűrűs csuklótömítése meghibásodik, ha nincs megfelelően beszerelve. A beszerelés kritikus tényező a tömítés megbízhatósága szempontjából. A leggyakoribb szerelési hibák a következők: a már összenyomott tömítés újrafelhasználása, a tömítés sérülése a kezelés során, a horony tisztításának elmulasztása és a csavarok egyenetlen nyomatéka. Ezen hibák mindegyike idő előtti meghibásodáshoz vezethet. A megfelelő telepítés szisztematikus folyamat, amelyet gondosan követni kell.
Az első lépés a tömítés és a horony ellenőrzése. A tömítésnek mentesnek kell lennie olyan hibáktól, mint a karcolás, horpadás vagy korrózió. A horonynak tisztának, száraznak és törmeléktől vagy régi tömítésanyagtól mentesnek kell lennie. A horony minden sérülése átkerül a tömítésre, megakadályozva a megfelelő tömítést. A második lépés a tömítés behelyezése a horonyba. A tömítést óvatosan kell kezelni a sérülés elkerülése érdekében. Be kell helyezni a horonyba, és ellenőrizni kell, hogy megfelelően illeszkedik-e. A harmadik lépés a karimák igazítása. A karimáknak párhuzamosnak kell lenniük, és a megadott tűréshatárokon belül kell lenniük. A helytelen beállítás a tömítés egyenetlen terhelését okozza, és szivárgáshoz vezethet.
A negyedik lépés a csavarok meghúzása. Ezt csillag- vagy keresztmintázatban, több menetben kell megtenni az egyenletes terhelés érdekében. A végső csavar nyomatékának meg kell felelnie a karima gyártójának előírásainak. A kalibrált nyomatékkulcs használata elengedhetetlen. Az alábbi táblázat összefoglalja a telepítési lépéseket és a legfontosabb ellenőrizendő pontokat.
| Lépés | Akció | Kulcsellenőrzés |
| 1 | Ellenőrizze a tömítést és a hornyot | Hibátlan, tiszta és száraz |
| 2 | Szerelje be a tömítést a horonyba | Megfelelően ülve |
| 3 | Igazítsa a karimákat | Párhuzamos és központosított |
| 4 | Húzza meg a csavarokat csillagmintával | Több menet, egyenletes nyomaték |
| 5 | Végső nyomatékellenőrzés | Specifikáció szerint |
Üzemünkben minden szállított gyűrűs tömítéshez részletes beszerelési utasításokat adunk. Ügyfeleink számára helyszíni telepítési oktatást is kínálunk. Technikai csapatunk készséggel áll rendelkezésére bármilyen telepítési kérdésben. Ezen eljárások követésével ügyfeleink biztosíthatják, hogy gyűrűs csuklótömítéseik hosszú távú megbízhatóságot biztosítsanak, amely elengedhetetlen a nem tervezett karbantartás és a termelési veszteség csökkentéséhez.
A gyűrűs csuklótömítés teljes birtoklási költsége (TCO) tartalmazza a kezdeti vételárat, a beszerelés költségét, a karbantartás költségeit és a meghibásodás költségeit. Míg a gyűrűs csuklótömítés kezdeti vételára magasabb, mint a puha tömítésé, a TCO gyakran alacsonyabb, mivel a gyűrűs csuklótömítés hosszabb ideig tart és ritkábban hibásodik meg. Egy lágy tömítés egyetlen meghibásodása több százezer dollárba kerülhet a termeléskiesés miatt, míg a gyűrűs csuklótömítés megakadályozhatja ezt a meghibásodást. Az alábbi táblázat a gyűrűs csuklótömítés és a lágy tömítés TCO-jának összehasonlítását mutatja be 10 éves időszak alatt.
| Költségkomponens | Gyűrűs csuklótömítés | Puha tömítés |
| Kezdeti vételár (egységenként) | 50 dollár | 10 dollár |
| Cserék száma (10 év) | 2 | 6 |
| Teljes beszerzési költség | 100 dollár | 60 dollár |
| Szerelési munka (10 év) | 200 dollár | 600 dollár |
| A meghibásodás költsége (10 év) | 0 USD | 50 000 dollár |
| Teljes tulajdonlási költség | 300 dollár | 50 660 dollár |
A táblázat azt mutatja, hogy a gyűrűs csuklótömítés TCO-ja a magasabb kezdeti vételár ellenére lényegesen alacsonyabb, mint a lágytömítésé. A megtakarítást a csökkentett csereszám, a kisebb szerelési munkaerő és a meghibásodási költségek kiküszöbölése jelenti. Ez a gazdasági érv a gyűrűs csuklótömítések nagynyomású és magas hőmérsékletű alkalmazásokban történő alkalmazása mellett. Egyetlen meghibásodás költsége messze meghaladja magának a tömítésnek a költségét. A Ningbo Kaxite Sealing Materials Co., Ltd.-nél segítünk ügyfeleinknek kiszámítani tömítési megoldásaik TCO-ját. Meggyőződésünk, hogy a gyűrűs csuklótömítés a legköltséghatékonyabb megoldás az igényes alkalmazásokhoz.
1. kérdés: Felhasználható-e újra egy gyűrűs csuklótömítés, miután összenyomták?
Válasz: Nem, a gyűrűs csuklótömítést nem szabad újra felhasználni. Miután a tömítés összenyomódott, képlékeny deformáción ment keresztül, és megszilárdult. Az újrafelhasználás nem biztosít megbízható tömítést. A tömítést minden alkalommal ki kell cserélni, amikor a karimát kinyitják. Ez egy kritikus biztonsági gyakorlat. A Ningbo Kaxite Sealing Materials Co., Ltd.-nél azt javasoljuk, hogy ügyfeleink tartsanak megfelelő készletet a tartalék tömítésekről, hogy ne essenek kísértésbe a tömítések vészhelyzetben történő újrafelhasználására.
2. kérdés: Hogyan válasszam ki a megfelelő anyagot a gyűrűs csuklótömítéshez?
Válasz: Az anyag kiválasztása a technológiai közegtől, az üzemi hőmérséklettől és a szükséges korrózióállóságtól függ. Alacsony hőmérsékletű, nem korrozív alkalmazásokhoz elegendő a lágyvas vagy az alacsony széntartalmú acél. A legtöbb finomítói és petrolkémiai alkalmazáshoz a 304 vagy 316 rozsdamentes acél javasolt. Magas hőmérsékletű vagy erősen korrozív alkalmazásokhoz olyan egzotikus ötvözetek szükségesek, mint az Inconel vagy a Monel. Technikai csapatunk konkrét javaslatokat tud adni az Ön folyamati körülményei alapján.
3. kérdés: Mi a különbség az R típusú, RX típusú és BX típusú gyűrűs csuklótömítés között?
Válasz: Az R típus a szabványos ovális vagy nyolcszögletű tömítés, amelyet a legtöbb alkalmazásban használnak. Az RX típus módosított geometriájú, amely hatékonyabb tömítést biztosít nagyobb nyomáson. A BX típust rendkívül magas nyomásra tervezték, és nyomásenergiás kialakítású. Mindegyik típusnak saját horonygeometriája és nyomásértéke van. Üzemünk mindhárom típust gyártja, és segítünk kiválasztani az alkalmazásához megfelelőt.
4. kérdés: Hogyan állapíthatom meg, hogy a gyűrűs csuklótömítés megsérült?
Válasz: A sérült gyűrűs csuklótömítésen látható karcolások, horpadások vagy korrózió lehetnek. Az is előfordulhat, hogy kereken deformálódott vagy lapított keresztmetszetű. Ha ezen jelek bármelyike fennáll, a tömítést nem szabad használni. Még egy kis hiba is megakadályozhatja a tömítés megfelelő tömítését. Beszerelés előtt mindig gondosan ellenőrizze a tömítést.
5. kérdés: Mekkora a gyűrűs csuklótömítés maximális névleges nyomása?
Válasz: A gyűrűs tömítés maximális nyomásértéke a típustól és az anyagtól függ. Az R típusú tömítések névleges nyomása általában 5000 psi (345 bar). Az RX típusú tömítések névleges nyomása 10 000 psi (690 bar). A BX típusú tömítések 15 000 psi (1034 bar) vagy nagyobb nyomásra vannak besorolva. A tényleges nyomásérték a karima névleges értékétől és a csavar terhelésétől is függ. Üzemünk minden tömítéstípushoz és anyaghoz specifikus nyomásértékeket tud biztosítani.
A gyűrűs csuklótömítés kritikus eleme a nagynyomású ipari rendszerek nem tervezett karbantartásának és termelési veszteségének csökkentésére irányuló erőfeszítésnek. Fém-fém tömítése, nyomásenergiás kialakítása és kifújással szembeni ellenálló képessége a legmegbízhatóbb tömítési megoldássá teszik az igényes alkalmazásokhoz. A megfelelő anyag kiválasztásával, a tömítés megfelelő beszerelésével és a megelőző karbantartási program betartásával az üzem kezelői gyakorlatilag kiküszöbölhetik a tömítéssel kapcsolatos meghibásodásokat. Az eredmény magasabb üzemidő, alacsonyabb karbantartási költségek és biztonságosabb munkakörnyezet.
A Ningbo Kaxite Sealing Materials Co., Ltd.-nél gyárunk több mint két évtizede gyárt gyűrűs csuklótömítéseket. A szabványos és egyedi tömítések teljes választékát kínáljuk különféle anyagokból. Technikai csapatunk készséggel segít az anyagválasztásban, a telepítési oktatásban és a hibaelemzésben. Elkötelezettek vagyunk amellett, hogy segítsük ügyfeleinket abban, hogy működésük során a legmagasabb szintű megbízhatóságot és biztonságot érhessék el.
Lépjen kapcsolatba a Ningbo Kaxite Sealing Materials Co., Ltd.-vel még mahogy többet megtudjon gyűrűs csuklótömítéseinkről, és arról, hogyan csökkenthetik a nem tervezett karbantartást és a termelési veszteséget.